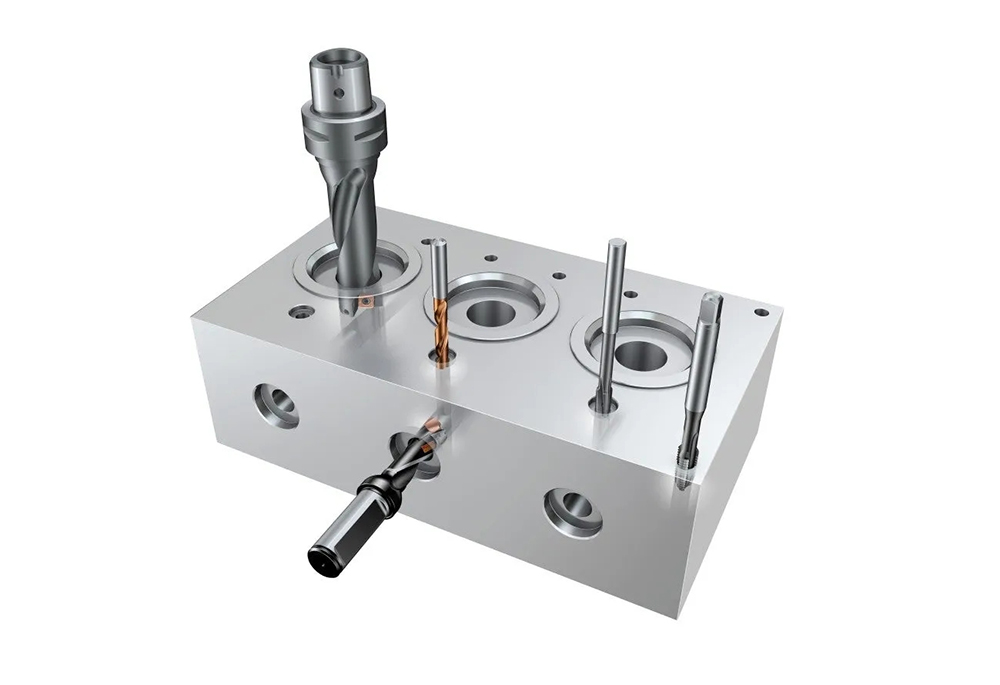
드릴링의 특징:
1. 마찰이 심하여 큰 절삭력이 필요합니다.
2. 드릴링은 많은 열을 발생시키므로 열 전달 및 전도가 어려워지고 절삭 온도가 높아집니다.
3. 드릴링 중 발생하는 압출 및 마찰로 인해 구멍 벽면에 냉간 가공 경화가 쉽게 발생하여 후속 공정에 어려움을 초래합니다.
4. 드릴이 가늘고 길어서 드릴링 시 진동이 쉽게 발생합니다.
| 코팅 성능 | |||
| 높은 경도 | 낮은 마찰 계수 | 탁월한 고온 성능 | 높은 항산화 능력 |
최첨단 기술의 착용
날이 깨짐
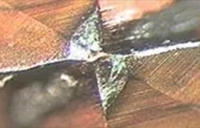
마모된 수평 절삭날
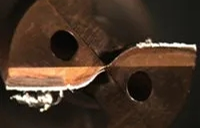
빌트업 엣지(BUE)
드릴용 코팅 솔루션
코팅 등급: G4-D1
적용 분야: P 및 K 재질 드릴
코팅 특성: (1) 액체 방울이 없는 매끄러운 표면; (2) 낮은 코팅 응력.
아크 코팅
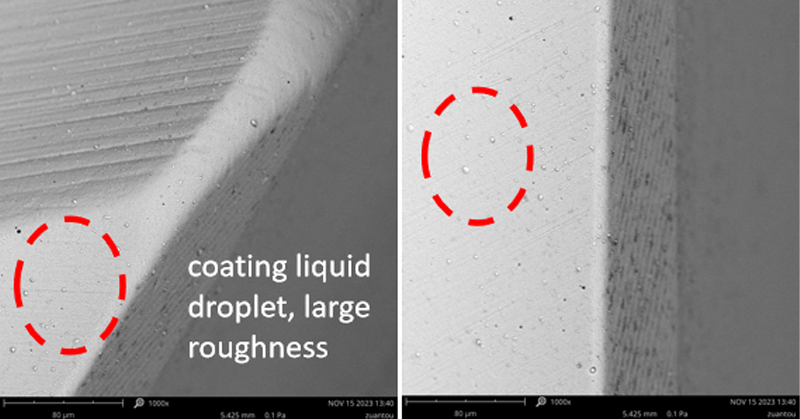
G4-D1 코팅
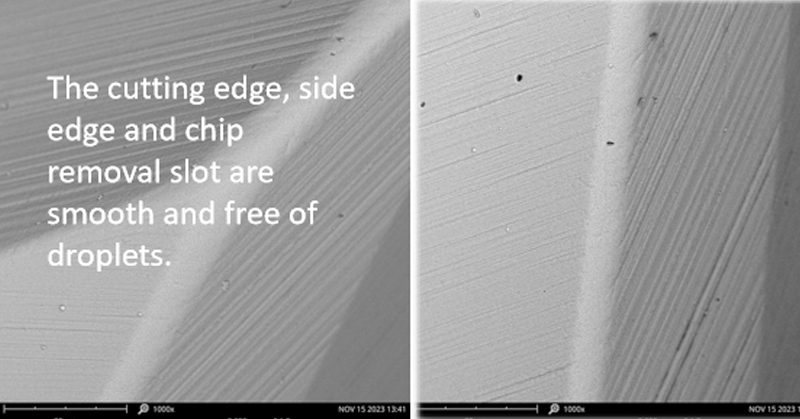
코팅 원리:
화성(Huasheng)의 최신 코팅 장비인 G5-500 장비와 초고성능 HiPiMS 기술을 활용하여 나노 다층 복합 코팅을 제조합니다. 이 코팅은 액체 방울이 없고 마찰이 적은 매끄러운 표면을 제공하며, 치밀한 미세 구조와 우수한 기계적 특성을 지닙니다.
적용 분야:
탄소강 및 합금강의 내부 및 외부 냉각 드릴링
| 코팅 구성: | AlCrN 기반 |
| 코팅 색상 | 청동색 |
| 코팅 두께(μm) | 4.5±1 |
| 코팅 경도 HIT(GPa) | 38±3 |
| 잔류 압축 응력(GPa) | -4.0±1 |
| 코팅 온도(℃) | |
| 최대 작동 온도: (℃) | 1100 |
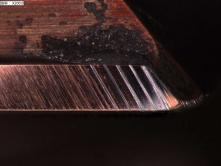
46.8m 마모 패턴 -D1
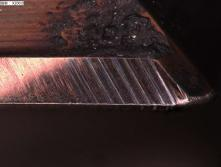
46.8m 마모 패턴 - 경쟁사 제품
도구 사양:
● D5.1 * * D6 * 28 66
가공 재료: 45# 강철 (150-180HB)
● 국가 표준: 45# 미국 표준: 1045 일본 표준: S45C.
시험 조건: 막힌 구멍 드릴
절단 속도 Vc=80m/min
● 회전당 이송량 Fn은 0.16mm/r입니다.
절삭 깊이 Ap=18mm
● 냉각 방식: 외부 냉각, 에멀젼
테스트 결과:
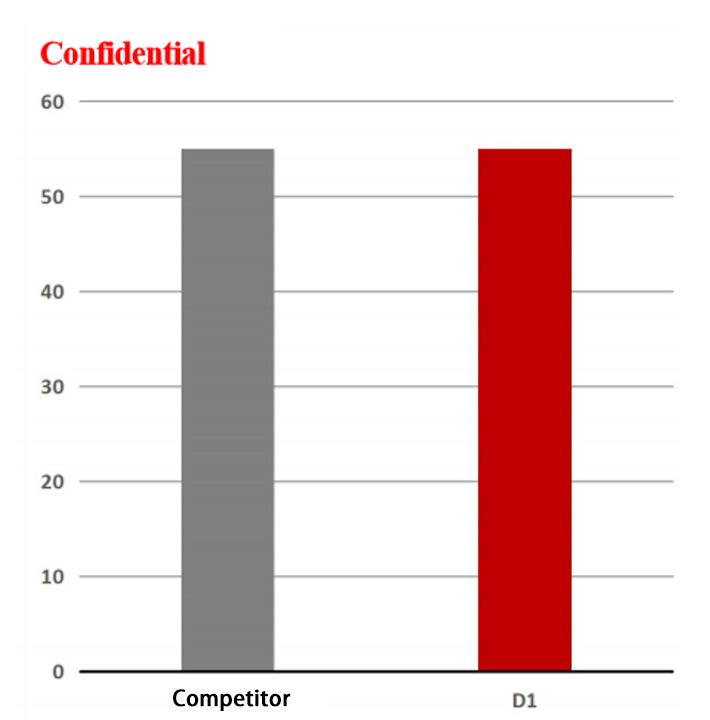
화성 D1 코팅 절삭 공구는 50미터 이상을 가공할 수 있습니다.
경쟁사 코팅이 적용된 절삭 공구의 수명은 50미터 이상입니다.
● 절삭 수명이 얼마 남지 않았습니다
코팅 원리:
화성(Huasheng)의 MA800 클래식 아크 도금기는 아크 이온 도금 기술을 사용하여 코팅을 조정하고 다층 나노 복합 구조를 구현합니다. 이렇게 얻어진 코팅은 균일하고 치밀한 미세 구조를 가지며 뛰어난 기계적 및 마찰 특성을 제공합니다.
적용 분야:
내부 및 외부 냉각 방식을 이용한 탄소강 및 합금강 드릴링.
| 코팅 구성: | 알크르티엑스엔 |
| 코팅 색상 | 청동색 |
| 코팅 두께(μm) | 3.2±0.2 |
| 코팅 경도 HIT(GPa) | 32±2 |
| 잔류 압축 응력(GPa) | -5.5±1 |
| 코팅 온도(℃) | |
| 최대 작동 온도: (℃) | 1100 |
공구 사양:
디5.1*28*디6*66
가공물 재질: 42CrMo강(경도 38-42HRC)
중국 표준: 42CrMo
미국 표준: 4140
일본 표준: SCM440
시험 조건: 막힌 구멍 드릴
절삭 속도 Vc = 70m/min
회전당 이송량 Fn = 0.15mm/r
냉각 방식: 외부 냉각, 에멀젼
테스트 결과:
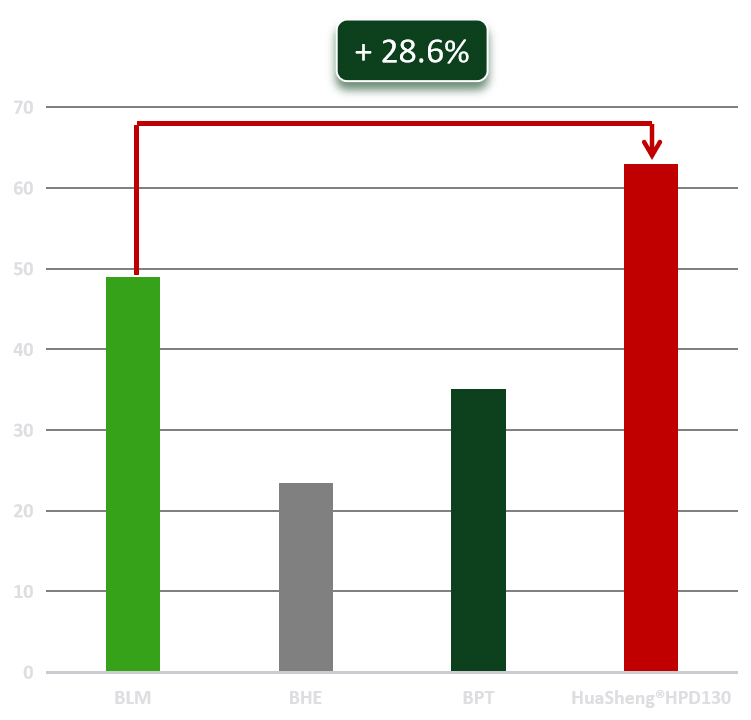
화센 HPD130 코팅 절삭 공구는 63m까지 사용할 수 있습니다.
경쟁사 BLM 코팅 절삭 공구의 수명은 49개월입니다.
절삭 수명이 28.6% 증가합니다.
데이터 출처: 화성절삭연구소
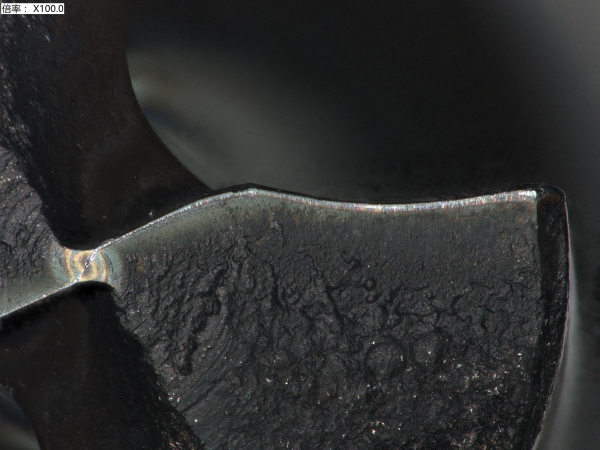
45m wea 다이어그램-HPD130
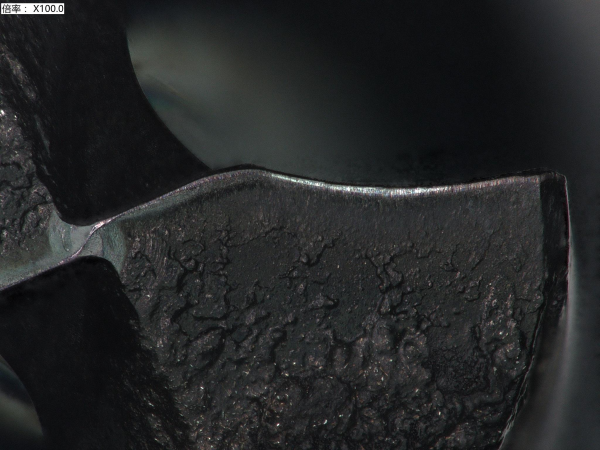
45m 마모도 - 경쟁사 제품
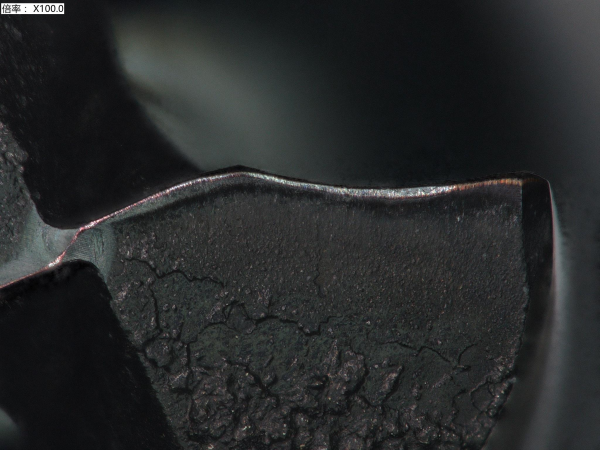
35개월 마모도표-BPT